

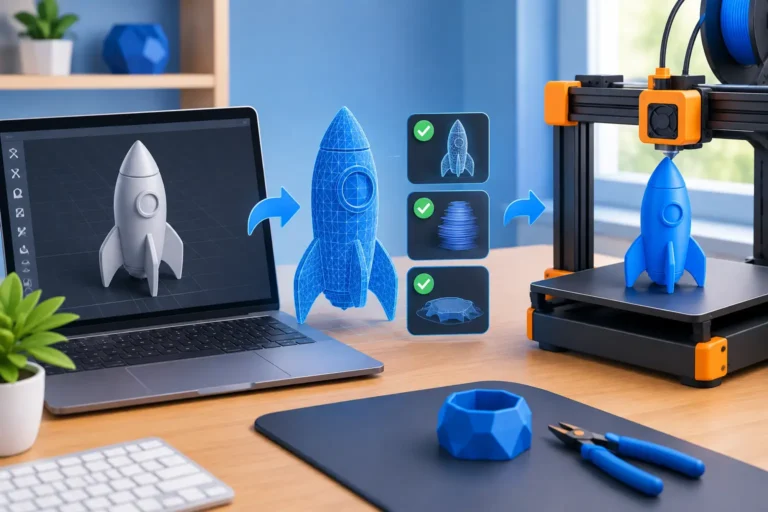
Un file STL può sembrare pronto perché si apre correttamente sullo schermo, ma non è detto che sia pronto per la macchina. Sapere come preparare STL per stampa 3D significa evitare pezzi fuori scala, pareti troppo sottili, incastri bloccati e ore di lavorazione sprecate. La stampa comincia prima del materiale: comincia nel file.
Per un prototipo estetico può bastare un controllo essenziale. Per una staffa, una custodia, un componente meccanico o una piccola serie, la preparazione deve invece tenere conto di funzione, materiale, tecnologia e finitura. Lo stesso modello può essere stampabile in FDM e problematico in resina, oppure funzionare con un materiale e rompersi con un altro.
Cosa contiene davvero un file STL
Il formato STL descrive la superficie di un oggetto tramite una rete di triangoli. Non contiene quote parametriche, materiali, tolleranze, colori o informazioni sullo spessore reale delle pareti: contiene una geometria triangolata. È per questo che conviene fare i controlli più importanti nel file CAD originario, quando possibile.
Un STL ben esportato deve rappresentare un volume chiuso e coerente. In pratica, la superficie deve comportarsi come un guscio senza buchi, facce sovrapposte o elementi impossibili da interpretare per lo slicer. Se il software non riesce a capire cosa sia interno e cosa sia esterno, la stampa può generare vuoti, riempimenti errati o parti mancanti.
La qualità della triangolazione conta, ma non va confusa con la qualità del progetto. Un file esportato con una risoluzione troppo bassa rende curve e raggi sfaccettati. Un file eccessivamente denso, invece, pesa molto e rallenta l’elaborazione senza portare un miglioramento visibile sul pezzo finale. La risoluzione va scelta in base alle dimensioni dell’oggetto e al dettaglio che la tecnologia selezionata riesce davvero a riprodurre.
Come preparare un STL per la stampa: i controlli essenziali
Prima di inviare un file, conviene verificare cinque aspetti concreti:
- unità di misura e dimensioni complessive;
- geometria chiusa, senza errori di superficie;
- spessore minimo delle pareti;
- giochi tra parti mobili o a incastro;
- orientamento e necessità di supporti.
Non sono passaggi burocratici. Ciascuno modifica il risultato, il costo e talvolta la fattibilità stessa della stampa.
Scala e unità: il primo controllo da fare
Lo STL non conserva sempre l’unità di misura con cui è stato modellato. Un oggetto progettato in millimetri può essere interpretato come centimetri o pollici: il risultato è un pezzo dieci o venticinque volte più grande o più piccolo del previsto.
Prima dell’esportazione, lavorare in millimetri è la scelta più sicura per la maggior parte dei flussi di stampa 3D. Dopo l’apertura nello slicer o nel software di verifica, controllate almeno una quota nota: una lunghezza totale, un diametro, la distanza fra due fori. Non affidatevi solo alla vista a schermo.
Per elementi destinati ad assemblarsi con componenti esistenti, indicate sempre le quote funzionali. Dire che un foro è “circa da 8 mm” non basta se deve accogliere una vite, una boccola o un perno preciso.
Mesh chiusa e geometrie pulite
Un STL stampabile deve essere manifold, cioè formato da una superficie chiusa in cui ogni bordo appartiene correttamente alle facce vicine. I problemi più comuni sono fori nella mesh, triangoli duplicati, superfici che si attraversano e normali invertite.
Questi difetti nascono spesso da operazioni CAD eseguite in fretta: booleani non puliti, superfici unite solo visivamente, dettagli copiati uno sopra l’altro o corpi lasciati aperti. Alcuni software riparano automaticamente la mesh, ma la riparazione non è sempre neutra. Può chiudere un foro che doveva restare aperto, eliminare un dettaglio sottile o alterare un bordo funzionale.
Se il pezzo ha valore tecnico, è meglio correggere la geometria alla fonte. Il file CAD è il posto giusto per stabilire cosa deve essere pieno, forato o separato. Lo STL è un formato finale, non il luogo ideale per riprogettare.
Pareti, dettagli e volumi interni
Una parete che sul monitor sembra presente può essere troppo sottile per essere prodotta con affidabilità. Il limite dipende da tecnologia, ugello, materiale, orientamento e funzione del pezzo. Una parete puramente estetica può accettare una soluzione diversa da una linguetta che deve flettersi o da un elemento sottoposto a carico.
Anche i dettagli piccoli richiedono attenzione. Testi in rilievo, nervature, filetti, loghi e fori stretti devono avere dimensioni compatibili con la risoluzione effettiva della stampa. Aggiungere dettaglio non significa automaticamente ottenere più precisione: se è sotto la soglia riproducibile, rischia di sparire, chiudersi o diventare fragile.
I volumi cavi meritano una valutazione specifica. In FDM, il riempimento interno viene deciso nello slicer e non serve modellare cavità invisibili, salvo esigenze particolari. In resina, invece, un pezzo svuotato può richiedere fori di drenaggio e un orientamento studiato per evitare ristagni di resina e deformazioni. Sono due logiche produttive diverse.
Tolleranze: un incastro perfetto nel CAD può non esserlo sul banco
Due componenti disegnati con la stessa quota nominale non si montano automaticamente dopo la stampa. Ogni processo ha una propria precisione, una propria finitura superficiale e piccole variazioni legate a materiale, orientamento, ritiro e post-produzione.
Per questo si progetta un gioco funzionale. Un perno, una sede, un coperchio a scatto o una filettatura devono prevedere una distanza reale fra le superfici. Il valore corretto non è universale: dipende dalla tecnologia e dal tipo di accoppiamento. Un pezzo FDM con superfici stratificate non richiede gli stessi margini di un componente stampato in resina ad alta definizione.
Quando l’incastro è critico, la scelta più efficace è stampare un campione di prova con la zona funzionale: una porzione di foro, un giunto, una cerniera o un attacco. Costa meno di rifare un componente grande e permette di correggere il progetto su dati concreti.
Lo stesso vale per filettature e sedi per inserti. Una filettatura modellata direttamente può andare bene su diametri e passi adeguati, ma per applicazioni meccaniche ripetute spesso è preferibile progettare la sede per un inserto o usare una soluzione di assemblaggio dedicata.
Orientamento e supporti cambiano il pezzo finale
La posizione del modello sul piano di stampa non è una scelta estetica. Influenza resistenza, precisione delle superfici, presenza di supporti, tempi e finitura.
Nella stampa FDM, gli strati hanno un comportamento meccanico differente rispetto al piano XY. Un gancio o una linguetta caricati nella direzione sbagliata possono separarsi lungo gli strati anche se il modello ha uno spessore apparentemente corretto. Orientare il pezzo in funzione dello sforzo previsto è spesso più utile che aumentare indiscriminatamente il riempimento.
In resina, l’orientamento serve soprattutto a gestire supporti, superfici visibili, forze di distacco e drenaggio. Una superficie estetica importante non dovrebbe essere coperta da supporti se esiste un’alternativa. Al tempo stesso, ridurre i supporti a tutti i costi può aumentare il rischio di deformazioni o fallimenti.
Oggetti con grandi superfici piane sono un caso tipico. Stamparli perfettamente paralleli al piano può sembrare logico, ma può peggiorare la qualità della faccia, aumentare l’effetto ventosa in resina o favorire deformazioni in FDM. Serve valutare il pezzo, non applicare una regola fissa.
Dal modello allo slicer: impostazioni da non improvvisare
Lo slicer trasforma lo STL in istruzioni macchina. Qui si definiscono altezza layer, pareti, riempimento, supporti, velocità e altri parametri. Non esiste un profilo migliore in assoluto: esiste il profilo adatto all’uso richiesto.
Un mockup da presentazione può privilegiare velocità e costo. Un componente da montare deve privilegiare quote, resistenza e finitura nelle zone funzionali. Una piccola serie richiede inoltre ripetibilità: lo stesso risultato su più pezzi, non un singolo campione riuscito per caso.
È utile distinguere ciò che il file deve già contenere da ciò che viene definito in stampa. Quote, geometrie, spessori e giochi sono responsabilità del progetto. Riempimento, numero di perimetri e supporti sono parametri di processo. Confondere i due livelli porta spesso a soluzioni fragili: per esempio, una parete progettata troppo sottile non diventa affidabile solo aumentando il riempimento.
Quando conviene far verificare il file a un laboratorio
Se avete già un STL, inviarlo per un controllo tecnico è spesso il modo più rapido per evitare tentativi a vuoto. Vale soprattutto per componenti con tolleranze, oggetti da assemblare, modelli destinati a finitura, file ricevuti da terzi o parti da replicare tramite scansione 3D.
Un laboratorio può verificare la stampabilità rispetto alla tecnologia reale, non solo rispetto a un controllo automatico. Può proporre una modifica locale, un materiale diverso, un orientamento più efficace o una prova prima della produzione. È un confronto utile anche per chi parte soltanto da un’idea, uno schizzo o un oggetto fisico: il file corretto può essere costruito prima ancora che esista uno STL.
In M3D lavoriamo proprio su questo passaggio: il pezzo deve essere sensato prima nel progetto e poi sul piano macchina. Se il modello ha una criticità, meglio individuarla quando è ancora un file. La roba che esce dal laboratorio deve essere a posto, punto.