

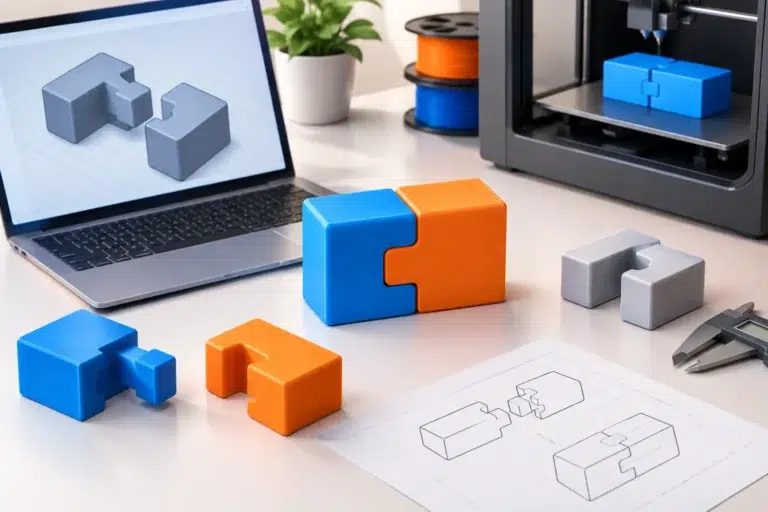
Un incastro stampato male si riconosce subito: due pezzi che sulla schermata CAD sembravano perfetti non entrano, ballano troppo oppure si rompono al primo montaggio. Capire come progettare incastri stampati significa partire da un fatto semplice: la stampa 3D non riproduce il modello teorico al centesimo. Materiale, tecnologia, orientamento e geometria modificano il risultato reale.
Per un prototipo estetico può bastare che le parti si accoppino. Per un componente funzionale, una custodia, una dima, un elemento di scena o una piccola serie, l’incastro deve invece avere il gioco corretto, resistere alle sollecitazioni previste ed essere montabile senza interventi casuali. La differenza la fa il progetto prima ancora della macchina.
Prima domanda: che tipo di incastro deve essere?
Non esiste una tolleranza valida per ogni pezzo. Prima di aprire il software CAD, va definita la funzione dell’unione. Un incastro può essere permanente, smontabile, scorrevole oppure pensato per posizionare con precisione due componenti prima del fissaggio con viti, colla o altri elementi.
Un accoppiamento a pressione trattiene le parti grazie all’elasticità del materiale. È utile per coperchi, gusci e componenti leggeri, ma richiede raggi, spessori adeguati e un materiale che non sia troppo fragile. Un accoppiamento con gioco, invece, serve quando il pezzo deve entrare con facilità o muoversi: guide, carrelli, sportelli, sedi per inserti e meccanismi semplici.
Ci sono poi incastri geometrici come code di rondine, baionette, linguette e scanalature, maschio-femmina, perni e fori. La scelta dipende da direzione dei carichi, frequenza di montaggio e spazio disponibile. Una linguetta sottile può sembrare pulita nel rendering, ma se lavora a flessione lungo la direzione debole degli strati rischia di spezzarsi. In quel caso è meglio aumentare la sezione, cambiare la forma o ruotare il pezzo in stampa.
Come progettare incastri stampati: partire dalle tolleranze reali
La tolleranza è la differenza progettata tra due superfici che devono accoppiarsi. Non è un difetto da correggere dopo: è una quota intenzionale. Se il perno e il foro hanno entrambi diametro nominale di 10 mm, nella realtà non formeranno automaticamente un buon accoppiamento.
Con stampa FDM professionale, per un inserimento libero e affidabile si considera spesso un gioco iniziale nell’ordine di 0,20-0,40 mm per lato, da verificare su geometria, materiale e dimensione del pezzo. Per un accoppiamento più controllato si può scendere, ma è bene farlo dopo un test. Sui componenti piccoli, un decimo di millimetro cambia molto; su una scatola lunga 300 mm entrano in gioco anche deformazioni, ritiro e planarità delle superfici.
La stampa in resina può offrire dettagli più fini e superfici più regolari, quindi permette in alcuni casi giochi inferiori. Non significa però che sia sempre la soluzione migliore. Alcune resine standard sono poco adatte a clip, cerniere e incastri sottoposti a ripetute sollecitazioni. Se l’incastro deve flettersi, va valutata una resina tenace o flessibile, oppure un polimero FDM più idoneo.
Le quote da compensare non riguardano soltanto il diametro di un foro. Vanno controllati anche angoli interni, superfici orizzontali, ponti, pareti sottili e zone soggette a supporti. Un foro verticale, per esempio, tende a risultare leggermente più piccolo del nominale in molte configurazioni FDM. Perciò, quando deve ospitare un perno o una vite, conviene prevedere una maggiorazione progettuale o una lavorazione di finitura.
Il test di tolleranza evita prototipi inutili
Quando l’accoppiamento è critico, il metodo più efficace non è indovinare il valore giusto: è stampare un provino. Basta un piccolo campione con più combinazioni di perni, asole o guide, variando il gioco a step di 0,05 o 0,10 mm.
Il test va eseguito con lo stesso materiale, la stessa tecnologia e, se possibile, lo stesso orientamento previsto per il componente finale. Un provino di pochi centimetri consente di validare un incastro prima di produrre un pezzo grande, costoso o rifinito. È un passaggio particolarmente utile per piccole serie, dove la ripetibilità conta più del risultato di un singolo esemplare.
Materiale e geometria: l’incastro non vive solo di quote
PLA, PETG, ABS, ASA, nylon e resine tecniche hanno comportamenti diversi. Il PLA offre buona rigidità e ottima qualità estetica, ma è meno indicato per clip elastiche che devono lavorare molte volte. Il PETG è più tenace e tollera meglio alcune deformazioni, ma può richiedere attenzione sulle superfici di contatto. ABS e ASA sono validi per componenti funzionali e ambienti più impegnativi, considerando il ritiro e la tendenza alla deformazione durante la stampa. Il nylon è resistente e adatto a parti meccaniche, ma le sue caratteristiche richiedono una progettazione e una produzione ben controllate.
Anche la forma conta quanto il materiale. Gli spigoli vivi concentrano gli sforzi e sono il punto in cui una clip tende a rompersi. Un raccordo alla base di una linguetta distribuisce il carico e aumenta la vita utile del componente. Nei ganci a scatto è utile progettare una rampa d’ingresso progressiva, che accompagni il montaggio, e una battuta che non scarichi tutto lo sforzo su un bordo sottile.
Per le parti soggette a pressione o trazione, evitare pareti troppo leggere è una regola pratica. L’infill aiuta, ma non sostituisce una geometria corretta: la resistenza di un incastro dipende soprattutto da numero di perimetri, spessore locale, direzione degli strati e raccordi.
Orientamento di stampa e direzione dei carichi
Nella stampa FDM il pezzo non è isotropo: tende a essere più resistente lungo il piano degli strati che tra uno strato e l’altro. Questo aspetto va previsto nel CAD e discusso prima della produzione.
Immaginiamo una linguetta che deve essere piegata per agganciarsi. Se viene stampata in modo che la flessione separi gli strati, può rompersi anche con un materiale teoricamente resistente. Ruotando il componente, oppure ridisegnando la linguetta con una sezione più generosa, si può ottenere un risultato molto più affidabile.
L’orientamento influenza anche precisione e finitura. La faccia appoggiata al piano di stampa può presentare una texture diversa, mentre i supporti lasciano segni che diventano critici sulle superfici di contatto. Un incastro a scorrimento non dovrebbe avere la guida principale in una zona molto supportata, salvo prevedere una successiva levigatura o una compensazione dimensionale.
Con geometrie complesse, a volte conviene dividere il modello in più parti, progettando un sistema di centraggio e fissaggio. Non è un ripiego: può ridurre supporti, migliorare la resistenza, rendere più semplice la post-produzione e permettere la sostituzione di un singolo elemento in caso di usura.
Quattro errori che fanno fallire l’assemblaggio
- Disegnare maschio e femmina con la stessa quota nominale, aspettandosi che la stampante risolva il problema.
- Usare uno spigolo vivo come unico punto di aggancio, senza raggi né superfici che guidino l’inserimento.
- Ignorare l’orientamento di stampa e la direzione della forza che agirà sull’incastro.
- Validare il modello solo a video, senza un provino quando la tolleranza è funzionale al progetto.
Un altro errore frequente è progettare un incastro perfetto ma irraggiungibile durante il montaggio. Prima della stampa bisogna verificare la sequenza di assemblaggio: il pezzo entra davvero nella sua sede? C’è spazio per le dita o per un attrezzo? Le parti si possono smontare senza danneggiarsi? Sono domande semplici che evitano modifiche tardive.
Quando prevedere finiture o componenti aggiuntivi
Non tutti gli accoppiamenti devono uscire pronti dalla macchina. Se serve alta precisione, una soluzione concreta può essere stampare una sede leggermente sottodimensionata e poi rifinirla con alesatore, punta, maschio o inserto filettato. È spesso la scelta giusta per fori funzionali, viti ripetutamente montate e smontate, boccole, magneti e sedi di cuscinetti.
Per gusci o carter, gli incastri possono garantire il posizionamento mentre viti e inserti filettati assicurano la tenuta nel tempo. Per oggetti destinati al pubblico o a una finitura estetica, va inoltre considerato che verniciatura, primer e levigatura aggiungono spessore. Un incastro che funziona sul pezzo grezzo può diventare troppo serrato dopo il trattamento.
Quando il progetto nasce da uno schizzo, da un file non ottimizzato o da un oggetto esistente, il confronto con chi produce fa risparmiare passaggi. In M3D valutiamo il pezzo per l’uso reale, non soltanto per la sua stampabilità: materiale, gioco, orientamento, finitura e metodo di assemblaggio devono lavorare insieme. La roba che esce dal laboratorio deve essere a posto, punto.
Se l’incastro deve svolgere una funzione precisa, non lasciarlo alla fortuna del primo tentativo. Un piccolo provino, una tolleranza ragionata e una scelta corretta del materiale trasformano due parti stampate in un componente che si monta come deve.