 Vai al contenuto

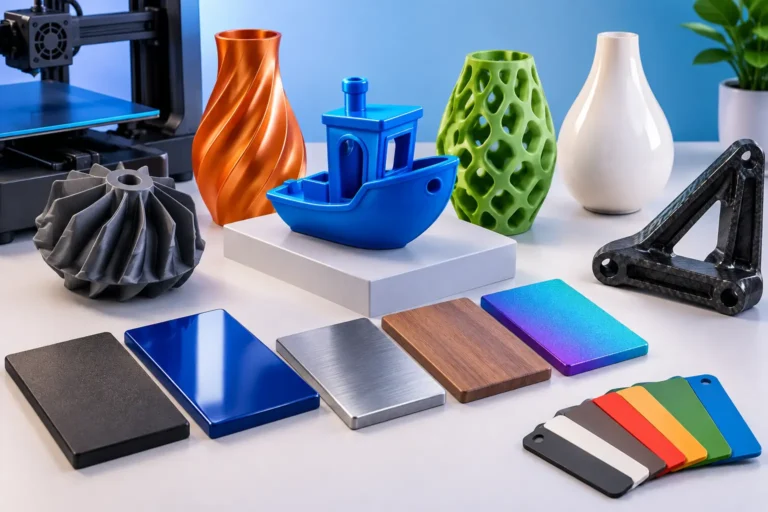
Una parte stampata bene non è necessariamente una parte pronta da usare. Le migliori finiture per parti stampate dipendono da ciò che il pezzo deve fare: essere visto, essere toccato, sopportare attrito, entrare in un assemblaggio o diventare lo stampo per una produzione successiva. La post-produzione non serve soltanto a rendere il pezzo più bello. Serve a portarlo al risultato richiesto, senza alterare quote, accoppiamenti e tempi del progetto.
In laboratorio la domanda giusta non è “quale finitura è la migliore in assoluto?”, ma “quale finitura serve a questo componente?”. Un prototipo meccanico, una miniatura in resina, una scocca da verniciare e un supporto funzionale in PETG possono uscire dalla stessa stampante con esigenze completamente diverse.
Migliori finiture per parti stampate: si parte dall’uso
La scelta va fatta prima della stampa, non quando il pezzo è già sul banco. Materiale, tecnologia e geometria definiscono quanto margine c’è per levigare, verniciare o trattare una superficie. Una parete sottile, per esempio, non può essere carteggiata con la stessa intensità di una scocca con spessori generosi. Allo stesso modo, un foro calibrato o una sede per cuscinetto richiedono mascherature e lavorazioni controllate.
Per un modello estetico destinato a una presentazione o a un render fisico, l’obiettivo è eliminare layer e imperfezioni, uniformare il colore e ottenere una superficie credibile. Per un componente tecnico, invece, la priorità può essere la stabilità dimensionale, la resistenza all’usura o la pulizia delle superfici di contatto. Per una piccola serie, conta anche la ripetibilità: ogni pezzo deve avere lo stesso aspetto e rispettare la stessa funzionalità.
La finitura efficace è quindi quella che aggiunge valore senza creare un problema nuovo. Una vernice molto spessa può rendere perfetta una superficie, ma chiudere un incastro. Una levigatura aggressiva può togliere i segni della stampa, ma arrotondare spigoli o modificare dettagli piccoli. Il lavoro va impostato con criterio, punto.
Levigatura: la base per una superficie pulita
La levigatura è una delle finiture più richieste sulle stampe FDM, dove gli strati restano visibili soprattutto su superfici curve e inclinate. Si procede per gradi, usando abrasivi con granulometria crescente e controllando spesso il pezzo. L’obiettivo non è carteggiare tutto indistintamente, ma ridurre la stratificazione preservando geometrie, dettagli e quote utili.
Su PLA, PETG, ABS e materiali tecnici la risposta alla levigatura cambia. Il PLA può scaldarsi e impastare se lavorato male; il PETG tende a essere più tenace; l’ABS si presta bene anche a trattamenti specifici, ma va considerato in funzione della geometria e del risultato atteso. In tutti i casi, la qualità della stampa di partenza fa la differenza: supporti ben posizionati, orientamento corretto e parametri adeguati riducono il lavoro manuale e migliorano il risultato finale.
Stucco e primer quando la superficie deve diventare perfetta
Se il pezzo presenta giunzioni, piccoli vuoti, segni di supporto o layer molto marcati, la sola carta abrasiva non basta. Si usa allora uno stucco adatto al materiale, seguito da primer riempitivo. Il primer evidenzia anche difetti che a occhio nudo sfuggono: avvallamenti, righe, porosità e zone non uniformi.
Questo passaggio richiede più tempo, ma è quello che permette a una stampa FDM di arrivare a un livello estetico molto più alto. È indicato per mock-up di prodotto, props, elementi scenografici, modelli architettonici e componenti che saranno verniciati. Se invece il pezzo è un prototipo da testare in giornata, può essere una lavorazione superflua. Non tutte le superfici devono sembrare stampate a iniezione.
Verniciatura: colore, protezione e coerenza visiva
La verniciatura serve a cambiare colore, uniformare la superficie e, in alcuni casi, aggiungere protezione. Può essere opaca, satinata, lucida, metallizzata o realizzata con tinte specifiche per un prototipo di design, un allestimento o una piccola serie. Il risultato dipende soprattutto dalla preparazione: verniciare direttamente su una superficie irregolare non nasconde il problema, spesso lo mette in evidenza.
Per componenti destinati a un uso pratico, bisogna valutare come verranno maneggiati. Una finitura lucida è d’impatto, ma rende più visibili graffi e impronte. Un opaco tecnico è più discreto e spesso più adatto a carter, cover, maschere e parti esposte all’uso quotidiano. Anche la tonalità va scelta con attenzione: colori chiari e metallizzati mostrano più facilmente difetti di fondo rispetto a tinte scure o materiche.
La verniciatura aggiunge spessore. Su una grande superficie questo può essere irrilevante; su filettature, sedi, incastri e accoppiamenti stretti può diventare determinante. In questi casi le aree funzionali vanno lasciate libere, protette durante il trattamento o previste con tolleranze adeguate già in fase di modellazione.
Finiture per stampe in resina: dettaglio sì, ma con metodo
Le stampe in resina partono generalmente da una superficie più fine rispetto alla FDM. Sono adatte a miniature, modelli dentali, componenti con texture, figure, master e dettagli minuti. Anche qui, però, il pezzo appena stampato non è automaticamente pronto: lavaggio, rimozione dei supporti e post-polimerizzazione sono passaggi tecnici essenziali.
La rimozione dei supporti va gestita nel momento corretto e nei punti corretti. Un supporto staccato male può lasciare un segno evidente o danneggiare una zona delicata. Una volta pulito e stabilizzato, il pezzo può essere levigato localmente, primerizzato e verniciato. Per lavori estetici di qualità, la differenza si vede soprattutto sui dettagli: bordi netti, cavità pulite, superfici senza aloni e supporti non riconoscibili.
Su alcune resine, la priorità non è l’estetica ma la funzione: resistenza termica, rigidità, elasticità o compatibilità con un uso specifico. In quel caso, prima di scegliere una vernice o un trattamento occorre verificare che non comprometta le proprietà richieste.
Trattamenti funzionali: quando l’aspetto non basta
Ci sono componenti che richiedono più di una bella superficie. Per esempio, un pezzo soggetto a movimento può beneficiare di una lavorazione mirata delle zone di attrito. Un elemento esposto può richiedere una protezione aggiuntiva. Una parte destinata all’assemblaggio può aver bisogno di inserti filettati, boccole, magneti o componenti metallici integrati.
L’assemblaggio rientra a pieno titolo nella post-produzione. Incollare due semigusci, inserire una filettatura a caldo o preparare un alloggiamento per elettronica cambia il valore d’uso del componente. Lo stesso vale per la lavorazione meccanica di fori e sedi: stampare leggermente sottodimensionato e rifinire con utensili può essere la scelta più precisa per alcuni accoppiamenti.
Le soluzioni più comuni da valutare sono queste:
- levigatura e primer per eliminare layer e imperfezioni;
- verniciatura per colore, uniformità e resa estetica;
- trattamento chimico, dove compatibile con il materiale, per modificare l’aspetto superficiale;
- inserimento di componenti metallici per filettature e assemblaggi affidabili;
- lavorazioni di precisione su fori, sedi e superfici funzionali.
Non sono alternative da scegliere a catalogo. Spesso si combinano, ma in un ordine preciso. Prima si definiscono le quote che non possono cambiare, poi si lavora sull’estetica.
Materiale e orientamento: due scelte che riducono la post-produzione
La finitura migliore costa meno e richiede meno tempo quando la stampa è stata progettata bene. Orientare una faccia estetica nel modo corretto può ridurre drasticamente i segni dei supporti. Suddividere un oggetto in più parti può consentire di nascondere una linea di giunzione. Aumentare uno spessore o prevedere un piccolo sovrametallo in una zona da lavorare evita correzioni improvvisate dopo la stampa.
Vale anche per la scelta del materiale. Il PLA è ottimo per molti modelli e prototipi estetici, ma non è sempre il materiale giusto per parti lasciate al caldo o soggette a stress continuo. Il PETG offre maggiore tenacità in molte applicazioni pratiche. L’ABS e altri tecnopolimeri possono essere preferibili quando servono caratteristiche specifiche. La resina consente dettaglio molto elevato, ma va selezionata in base alla funzione reale del pezzo.
Quando il progetto parte da un file CAD, queste decisioni si possono prendere prima di produrre. Quando invece parte da uno schizzo, da una foto o da un oggetto da replicare, è utile confrontarsi con chi modellerà e rifinirà il pezzo. Un unico interlocutore riduce passaggi inutili e lascia meno spazio a errori tra progettazione, stampa e finitura.
Come scegliere senza sprecare tempo e budget
Per ottenere un preventivo corretto conviene indicare subito l’uso previsto, il numero di pezzi, il materiale desiderato se già definito e il livello di finitura richiesto. Dire “mi serve liscio” è un punto di partenza, ma non basta: liscio per essere verniciato, liscio al tatto, liscio da esposizione o liscio entro una certa tolleranza sono richieste diverse.
È utile fornire anche fotografie di riferimento, campioni colore e indicazioni sulle aree da non trattare. Se il componente deve montare con altre parti, queste quote vanno segnalate. Se serve entro una data precisa, la finitura va pianificata insieme alla stampa perché primer, stucco, vernici e tempi di asciugatura incidono sulla consegna.
In M3D affrontiamo questi aspetti sul pezzo reale e non solo sul file. La roba che esce dal laboratorio deve essere a posto: bella quando deve esserlo, precisa dove serve e pronta per il lavoro che dovrà fare. Portateci un CAD, un’idea o un componente da replicare: la finitura corretta si decide guardando l’uso finale, non scegliendo l’effetto più appariscente.