

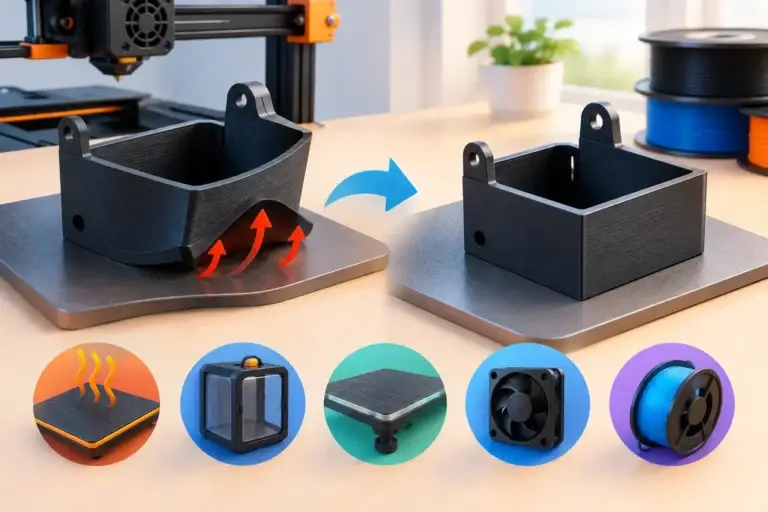
Un angolo che si solleva dal piano può rendere inutilizzabile un prototipo, anche quando il resto della stampa è perfetto. Capire come ridurre deformazioni ABS stampato significa controllare il ritiro termico del materiale, non cercare una singola impostazione miracolosa. L’ABS è un materiale valido per componenti tecnici, staffe, carter e particolari funzionali, ma richiede condizioni di stampa stabili. Se il processo è lasciato al caso, il pezzo si imbarca, si ritira in modo irregolare o si fessura lungo gli strati.
Perché l’ABS si deforma durante la stampa
L’ABS esce dall’ugello caldo e inizia subito a raffreddarsi. Durante questo passaggio si contrae. Se gli strati superiori si raffreddano molto più rapidamente della base, il materiale genera tensioni interne che tirano verso l’alto angoli e bordi. È il classico warping: il pezzo perde contatto con il piano e la geometria finale non rispetta più quote e planarità previste.
Il problema aumenta con pezzi grandi, piatti e con spigoli vivi. Una piastra da 200 mm, ad esempio, accumula molte più tensioni di una piccola staffa. Anche pareti spesse, riempimenti troppo rigidi e variazioni brusche di sezione possono contribuire alla deformazione.
Non bisogna confondere il warping con la scarsa adesione del primo strato. Un piano sporco o mal livellato fa staccare subito il pezzo. Il warping, invece, può comparire dopo molti strati: la base inizialmente aderisce, poi le tensioni del raffreddamento vincono l’ancoraggio al piano.
Ridurre le deformazioni dell’ABS stampato con il controllo termico
La misura più efficace è stampare in una camera chiusa. Non serve trasformare ogni macchina in un impianto complesso, ma occorre limitare correnti d’aria e sbalzi di temperatura intorno al pezzo. Una stampante aperta vicino a una finestra, a un condizionatore o a un passaggio frequente di persone è un ambiente difficile per l’ABS.
La camera chiusa mantiene più calda l’aria circostante e rende il raffreddamento graduale. Per molte applicazioni, una temperatura interna stabile tra 40 e 60 °C aiuta a contenere le tensioni, purché la stampante e i suoi componenti siano progettati per lavorare in queste condizioni. Un box improvvisato, senza valutare elettronica, motori e sicurezza, può creare altri problemi invece di risolverli.
La temperatura dell’ugello dipende dalla formulazione del filamento, ma spesso si colloca fra 235 e 260 °C. Un valore troppo basso peggiora la saldatura tra gli strati e può favorire crepe verticali. Un valore eccessivo rende il materiale troppo fluido, aumenta fili e imperfezioni, oltre a peggiorare la resa estetica. Conviene partire dalle indicazioni del produttore e affinare il valore con una prova sul proprio componente, non soltanto su un cubetto di calibrazione.
Anche il piano riscaldato è determinante. Con l’ABS si lavora spesso tra 95 e 110 °C. Un piano troppo freddo non tiene ferma la base; uno impostato troppo alto può ammorbidire eccessivamente i primi strati, con effetti negativi su precisione e finitura. La temperatura reale va verificata, perché non tutte le macchine leggono in modo identico quella effettiva sulla superficie.
Ventola di raffreddamento: poco o nulla
L’ABS non ama un raffreddamento aggressivo. La ventola del pezzo va normalmente tenuta spenta o al minimo, salvo geometrie molto particolari che richiedano un minimo di supporto per piccoli ponti. Un getto d’aria forte irrigidisce troppo in fretta il materiale appena deposto e aumenta il rischio di distacco degli angoli.
È un compromesso: meno ventilazione riduce la deformazione, ma può rendere meno netti dettagli minuti, sbalzi e ponti. Per un carter funzionale o una maschera di fissaggio, la stabilità dimensionale viene prima del dettaglio estetico su una piccola sporgenza.
Piano di stampa e primo strato: qui si decide molto
Il piano deve essere pulito, uniforme e correttamente calibrato. Tracce di grasso, impronte e residui di lavorazioni precedenti riducono l’adesione proprio nei punti più sollecitati. La superficie più adatta dipende dalla macchina e dal risultato richiesto: lastre specifiche per ABS, PEI adeguatamente preparato o vetro con un promotore di adesione compatibile possono funzionare bene, se usati con criterio.
Il primo strato deve essere schiacciato quanto basta per creare una superficie continua, senza essere eccessivamente compresso. Se l’ugello è troppo alto, le linee restano separate e il pezzo si stacca facilmente. Se è troppo basso, il materiale viene trascinato, l’estrusione diventa irregolare e rimuovere il pezzo a fine stampa può diventare difficile.
Per geometrie critiche, un brim è spesso una soluzione semplice ed efficace. Aggiunge una corona sottile attorno al pezzo, aumentando la superficie ancorata al piano. Dopo la stampa va rimosso e può lasciare una piccola traccia sul bordo, ma per un prototipo funzionale è quasi sempre un compromesso accettabile. Il raft offre un ancoraggio ancora maggiore, ma consuma più materiale e peggiora la finitura della faccia inferiore: va riservato ai casi in cui il brim non basta.
Impostazioni di slicing che fanno la differenza
Una stampa ABS stabile inizia con velocità ragionevoli nel primo strato. Stampare il primo layer più lentamente permette al materiale di aderire in modo uniforme e riduce il rischio che l’ugello trascini le linee già depositate. Anche una larghezza leggermente maggiore del primo strato può migliorare l’ancoraggio.
Lo spessore degli strati e il numero di pareti vanno scelti in base alla funzione del pezzo. Pareti più spesse aumentano la resistenza, ma introducono anche più materiale che si contrae. Se si cerca una piastra piana, riempire tutto al 100% non è automaticamente la scelta migliore. Un infill moderato, con una geometria adatta, può ridurre la massa interna e quindi le tensioni.
Prestare attenzione anche ai cambi di velocità. Perimetri esterni molto rapidi, accelerazioni elevate e movimenti bruschi possono compromettere il primo strato o accentuare difetti sui bordi. Non è necessario stampare tutto lentamente: il punto è rendere affidabili le zone che determinano adesione, precisione e resa superficiale.
Il filamento deve essere conservato correttamente. L’ABS assorbe umidità meno rapidamente di altri tecnopolimeri, ma una bobina esposta a lungo può comunque produrre estrusione irregolare, microbolle e una finitura opaca. Un materiale asciutto non elimina il warping, ma rende il processo più ripetibile.
Progettare il pezzo per evitare il warping dell’ABS
La prevenzione comincia già nel CAD. Gli spigoli vivi concentrano tensioni, mentre raggi e raccordi le distribuiscono meglio. Anche un piccolo raccordo agli angoli di una base può fare una differenza concreta rispetto a una piastra rettangolare perfettamente squadrata.
Quando possibile, è utile evitare grandi superfici piatte e sottili. Nervature, geometrie alleggerite o una leggera curvatura progettata possono irrigidire il componente senza trasformarlo in una massa di materiale che tende a ritirarsi. Naturalmente dipende dalle tolleranze richieste: un coperchio estetico e una dima di controllo non hanno gli stessi vincoli.
L’orientamento sul piano è un’altra scelta tecnica. La faccia più ampia non deve sempre essere appoggiata al piano. A volte conviene stampare il componente in verticale o inclinarlo, accettando supporti e una post-produzione maggiore, per ridurre la superficie soggetta a trazione. Il modo corretto si valuta guardando insieme funzione, tolleranze, finitura richiesta e area di contatto.
Per parti molto grandi, dividere il modello in più elementi può essere più affidabile che insistere su un unico pezzo. Gli elementi possono poi essere incollati, avvitati, saldati chimicamente o assemblati con incastri progettati appositamente. È una scelta da valutare prima della stampa, perché influenza resistenza e tempi di finitura.
Se il pezzo si deforma ancora: diagnosi pratica
Se si sollevano solo gli angoli, controllare prima piano, brim, correnti d’aria e temperatura del letto. Se compaiono fessure verticali sulle pareti, il problema è spesso una camera troppo fredda, un ugello impostato troppo basso o una ventilazione eccessiva. Se la base resta aderente ma il pezzo cambia quota o si incurva, vanno rivisti spessore, orientamento e distribuzione del materiale nel modello.
Cambiare dieci impostazioni insieme rende impossibile capire che cosa ha funzionato. È meglio procedere per priorità: stabilizzare l’ambiente, calibrare il primo strato, scegliere il sistema di adesione, poi intervenire su temperature e geometria. Ogni modifica va verificata sul componente reale o su un provino che ne riproduca le zone critiche.
In un laboratorio professionale, la differenza non è soltanto nella stampante. È nella lettura del progetto prima di avviare la produzione: dimensioni, funzione meccanica, presenza di filetti, planarità richiesta, finitura e numero di pezzi determinano materiale e processo. M3D affronta proprio questa fase con un confronto diretto, perché un parametro corretto su una staffa può essere sbagliato su un carter o su una dima.
L’ABS resta una scelta efficace quando servono resistenza, lavorabilità e tenacità, ma chiede un processo controllato. Se il componente deve rispettare quote precise o entrare in una piccola serie, vale la pena testare una soluzione tecnica prima di produrre tutti i pezzi. La roba che esce dal laboratorio deve essere a posto, punto.