

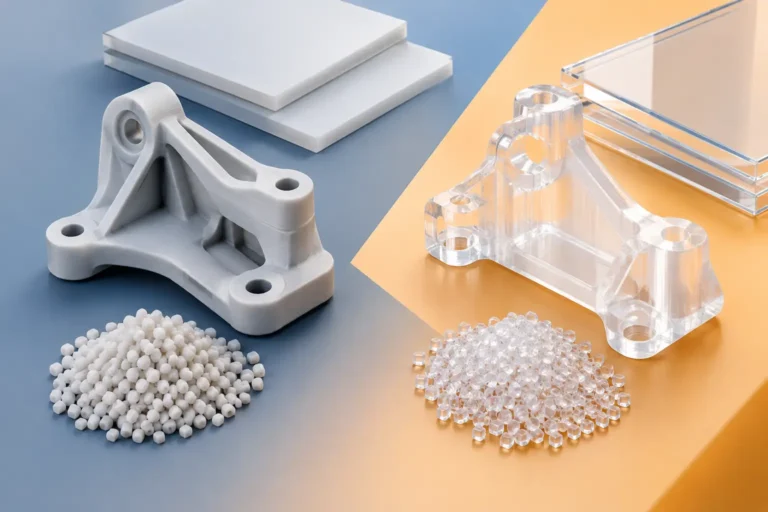
Un supporto che lavora sotto sforzo, un guscio tecnico, una dima di montaggio o un prototipo da testare sul campo non si scelgono guardando solo il colore del campione. La domanda PA12 o policarbonato stampato riguarda soprattutto il comportamento del pezzo: come regge urti, calore, flessioni, tolleranze e uso ripetuto. Due materiali validi, ma con punti di forza diversi e tecnologie di stampa che incidono sul risultato finale.
La scelta corretta parte sempre dall’applicazione. Se il pezzo deve assorbire urti, avere geometrie complesse e una buona isotropia meccanica, il PA12 è spesso una soluzione molto efficace. Se servono invece rigidità, resistenza termica e un componente realizzato in FDM con pareti ben definite, il policarbonato può essere la strada giusta. La roba che esce dal laboratorio deve essere a posto, punto.
PA12 o policarbonato stampato: la differenza pratica
Il PA12 è una poliammide, conosciuta anche come nylon 12. Nella stampa 3D professionale viene impiegata soprattutto con processi a letto di polvere, come SLS o MJF. Il pezzo nasce dalla fusione selettiva di una polvere tecnica e non richiede supporti: un vantaggio concreto per componenti con sottosquadri, cavità, cerniere integrate, reticoli e forme che con altre tecnologie sarebbero difficili o costose da produrre.
Il policarbonato, abbreviato PC, viene invece stampato più spesso in FDM, cioè per deposizione di filamento fuso. È un materiale tecnico noto per l’elevata resistenza agli urti e per una buona tenuta alle temperature. Richiede però una macchina adeguata, camera controllata e parametri accurati: il PC tende a ritirarsi durante il raffreddamento e, su pezzi ampi o sottili, può deformarsi se la stampa non è gestita bene.
Il confronto, quindi, non è solo fra due plastiche. È anche fra due modi diversi di costruire il componente. Il PA12 da letto di polvere offre grande libertà geometrica e proprietà meccaniche più uniformi nelle varie direzioni. Il policarbonato FDM permette di lavorare bene su elementi rigidi e funzionali, ma l’orientamento di stampa, gli spessori e la presenza di supporti vanno valutati con attenzione.
Quando conviene scegliere il PA12
Il PA12 è una scelta frequente per parti funzionali che devono essere leggere, tenaci e ripetibili in piccola serie. Ha una buona resistenza alla fatica e sopporta bene flessioni moderate senza rompersi in modo fragile. Per questo viene usato per clip, custodie, leve, raccordi, supporti, componenti per attrezzature, parti di macchinari e prototipi destinati a prove realistiche.
Un altro vantaggio è la libertà di progettazione. Non avendo supporti da rimuovere, è possibile realizzare canali interni, geometrie organiche, incastri articolati e superfici complesse senza lasciare segni dovuti alle strutture di sostegno. Per designer, studi tecnici e chi deve ridurre il numero di componenti in un assemblato, questo può tradursi in un pezzo più semplice e funzionale.
La finitura naturale del PA12 è generalmente opaca e leggermente granulosa. Non è il materiale da scegliere se si cerca, appena uscito dalla macchina, una superficie lucida da oggetto di design. Può però essere burattato, levigato, tinto, verniciato o trattato in base all’uso richiesto. La finitura va decisa all’inizio, perché una tolleranza molto stretta può cambiare dopo alcuni trattamenti superficiali.
C’è anche un limite da considerare: il PA12 assorbe una certa quantità di umidità dall’ambiente. Per molti impieghi non è un problema, ma in presenza di requisiti dimensionali estremamente severi, contatto prolungato con liquidi o condizioni ambientali particolari, è necessario verificare il comportamento previsto del pezzo.
PA12 per geometrie complesse e piccole serie
Quando un componente presenta molte varianti, forme difficili o necessita di essere prodotto in quantità ridotte, il PA12 è spesso economicamente sensato. Non serve realizzare uno stampo e si possono disporre più pezzi nel volume di costruzione. Questo lo rende adatto anche a serie pilota, ricambi, accessori personalizzati e pre-serie prima dell’avvio di una produzione industriale tradizionale.
Non significa che ogni pezzo in PA12 costi meno di uno in FDM. Un piccolo componente semplice, con una geometria lineare, può essere più conveniente in un altro processo. Il vantaggio del PA12 emerge quando la complessità geometrica aumenta o quando la funzionalità richiede caratteristiche difficili da ottenere con supporti e strati orientati.
Quando il policarbonato stampato è la scelta giusta
Il policarbonato è indicato quando la priorità è combinare rigidità, resistenza all’impatto e tenuta alle temperature. Trova spazio in staffe, maschere di controllo, supporti strutturali, carter, componenti per officina e prototipi tecnici sottoposti a sollecitazioni importanti. Rispetto a molte plastiche FDM comuni, può offrire un salto netto nelle applicazioni funzionali.
Va però progettato per il processo. Nel PC FDM, la direzione degli strati influenza la resistenza del componente. Un gancio stampato in verticale e uno identico stampato in orizzontale possono reagire in modo diverso alla stessa forza. Anche la percentuale e il tipo di riempimento non sono dettagli secondari: incidono su peso, rigidità, tempi e costo.
La temperatura è uno dei motivi principali per scegliere il policarbonato. Se il pezzo deve lavorare vicino a fonti di calore, all’interno di un apparato o in ambienti dove materiali più semplici tenderebbero ad ammorbidirsi, il PC merita una valutazione seria. Questo non equivale a dire che sia adatto a ogni condizione termica o chimica: esposizione continua, carichi meccanici e geometria del pezzo devono essere letti insieme.
Dal punto di vista estetico, il policarbonato può avere una finitura più regolare del PA12, ma conserva le linee caratteristiche della stampa FDM. Con levigatura, verniciatura o altri interventi post-produzione si può migliorare l’aspetto, tenendo presente che una finitura estetica richiede lavorazione aggiuntiva e non dovrebbe essere richiesta all’ultimo momento.
Resistenza, precisione e finitura: cosa cambia davvero
Dire che un materiale è “più resistente” non basta. Il PA12 è generalmente più duttile e tollerante alla deformazione: tende a flettersi e assorbire energia. Il policarbonato può essere molto resistente agli urti e più rigido, oltre a offrire una migliore tenuta al calore, ma il risultato dipende maggiormente dalla corretta deposizione tra gli strati.
Sulla precisione conta la geometria. Il PA12 permette dettagli complessi e parti mobili già assemblate, ma presenta una superficie più ruvida e tolleranze che vanno impostate in modo realistico. Il PC FDM può restituire pareti e fori ben controllati su determinate quote, purché il modello sia pensato per ritiro, orientamento e supporti. In entrambi i casi, un accoppiamento meccanico non si risolve scegliendo “zero gioco” sul file CAD.
Per fori, filettature e sedi di precisione può essere utile prevedere sovrametallo, maschiatura, inserti filettati o una lavorazione successiva. È il modo corretto per ottenere un componente affidabile, non un compromesso. Lo stesso vale per le pareti sottili: una forma visivamente elegante può diventare fragile o deformabile se non ha lo spessore adeguato al materiale e alla funzione.
La scelta parte dall’uso, non dal nome del materiale
Prima di decidere, servono alcune informazioni concrete: quale carico deve sopportare il pezzo, se lavora all’interno o all’esterno, a quale temperatura sarà esposto, quante volte verrà montato o flesso e quale livello di finitura è richiesto. Anche quantità e tempi contano. Un prototipo unico da verificare, una piccola serie da consegnare a un cliente e un pezzo estetico per una presentazione possono richiedere decisioni diverse pur partendo dallo stesso modello 3D.
Se il file non esiste ancora, non è un ostacolo. Da uno schizzo, da una misura o da un oggetto fisico da rilevare si può impostare la modellazione considerando fin dall’inizio spessori, tolleranze, sedi per viti e tecnologia di produzione. Correggere questi aspetti prima della stampa costa molto meno che scoprire dopo che una clip non aggancia o una staffa non entra nella sua sede.
In M3D valutiamo il progetto con questo approccio: non proponiamo un materiale perché è quello più richiesto, ma perché è coerente con l’uso reale del pezzo. A volte sarà PA12, altre policarbonato stampato, altre ancora un materiale differente. Il buon risultato non è scegliere la plastica più “forte” sulla scheda tecnica: è ricevere un componente che funziona nel punto in cui deve lavorare.