

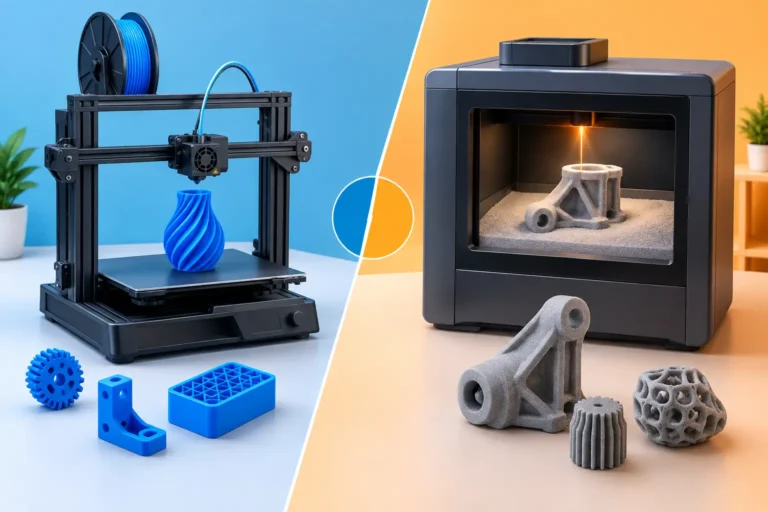
Un supporto per sensore, una scocca elettronica, un attrezzo di montaggio o una piccola serie di componenti: nel confronto FDM SLS non vince una tecnologia in assoluto. Vince quella che porta al risultato richiesto con il materiale, la tolleranza, la finitura e il budget corretti. Confondere i due processi significa spesso pagare più del necessario oppure ottenere un pezzo valido sulla carta ma poco adatto all’uso reale.
FDM e SLS sono entrambe tecnologie di stampa 3D consolidate, ma lavorano in modo molto diverso. La FDM deposita filamento fuso strato dopo strato. La SLS sinterizza selettivamente una polvere polimerica, di solito nylon, tramite laser. Questa differenza incide su geometrie, resistenza, superficie, tempi e costo per pezzo.
FDM e SLS: come lavorano davvero
Nella stampa FDM, il materiale arriva in forma di filamento e viene estruso da un ugello caldo. Il pezzo cresce su un piano di stampa e, quando presenta sporgenze o ponti importanti, può richiedere strutture di supporto. PLA, PETG, ABS, ASA, TPU e nylon sono alcuni dei materiali più comuni, ciascuno con comportamento meccanico e termico specifico.
È un processo leggibile anche a occhio: gli strati restano più o meno visibili, in base all’altezza layer, al materiale e alla successiva finitura. Questo non è necessariamente un limite. Per molte dime, staffe, prototipi funzionali, contenitori e componenti tecnici, la FDM offre un rapporto tra costo, velocità e risultato molto efficace.
La SLS utilizza invece un letto di polvere. Il laser fonde o sinterizza le aree corrispondenti alla sezione del modello, mentre la polvere non lavorata sostiene il componente durante la produzione. Per questo non servono supporti dedicati come nella FDM. Si possono quindi produrre geometrie interne, incastri complessi, serie di pezzi annidati nella camera e forme organiche difficili da realizzare con altri processi.
Il materiale SLS più diffuso è la poliammide, spesso PA12. Il pezzo appena estratto ha una superficie opaca, leggermente granulosa, tipica della polvere sinterizzata. Può essere lasciato naturale oppure sottoposto a colorazione, levigatura, verniciatura o altri trattamenti, quando la funzione o l’aspetto lo richiedono.
Confronto FDM SLS: differenze che contano sul progetto
La scelta non dovrebbe partire dalla domanda “qual è la tecnologia migliore?”, ma da “che cosa deve fare questo pezzo?”. Un prototipo da verificare in giornata non ha gli stessi requisiti di una cerniera sottoposta a cicli ripetuti o di un carter destinato a una piccola serie.
| Aspetto | FDM | SLS | |—|—|—| | Materiale | Ampia scelta di filamenti, anche rigidi, flessibili e tecnici | Prevalentemente nylon e polimeri specifici in polvere | | Supporti | Spesso necessari per sporgenze e cavità | Non necessari, la polvere sostiene il pezzo | | Superficie | Strati visibili, migliorabili con post-produzione | Opaca e leggermente granulosa | | Geometrie complesse | Possibili, ma condizionate da orientamento e supporti | Molto adatta a cavità, sottosquadri e parti interconnesse | | Costo | Generalmente più accessibile sul pezzo singolo | Più conveniente quando si sfrutta bene il volume di stampa | | Tempi | Rapida per prototipi e iterazioni mirate | Dipende anche da raffreddamento, depolverazione e lotto |
Resistenza meccanica: non basta dire “più forte”
La FDM genera un componente con una struttura orientata per strati. Di conseguenza, la resistenza può variare in funzione dell’orientamento di stampa: un pezzo sollecitato nella direzione meno favorevole può separarsi lungo i layer. Con progettazione corretta, numero di perimetri adeguato, infill ben scelto e materiale idoneo, questo aspetto si controlla molto bene.
La SLS, in particolare con PA12, tende a offrire proprietà meccaniche più omogenee rispetto alla FDM e buona resistenza per componenti funzionali. Non significa che sia automaticamente la soluzione per ogni parte strutturale. Spessori, raggi, direzione dei carichi, condizioni ambientali e accoppiamenti meccanici restano determinanti. Un pezzo stampato bene parte sempre da un modello progettato bene.
Per esempio, una staffa da banco, una dima di foratura o un supporto interno possono funzionare perfettamente in PETG, ABS o ASA stampati FDM. Un componente con clip elastiche, canali complessi, pareti sottili e necessità di produrre più unità può trovare nella SLS un vantaggio concreto.
Precisione e tolleranze: dipendono dalla geometria
Parlare di precisione senza indicare il pezzo è fuorviante. Entrambe le tecnologie possono produrre componenti accurati, ma reagiscono diversamente a ritiri, masse importanti, fori, pareti sottili e variazioni termiche.
Con la FDM incidono la calibrazione della macchina, il materiale, l’orientamento e la presenza di supporti. Un foro orizzontale, per esempio, può richiedere una compensazione progettuale o una ripresa meccanica se deve ospitare una vite, un perno o un cuscinetto con precisione. Su pezzi semplici e ben orientati, la FDM può garantire ottimi risultati dimensionali.
Anche la SLS richiede tolleranze ragionate. La polvere e il processo termico influenzano dimensioni e finitura; i giochi tra parti mobili devono quindi essere definiti in funzione del materiale e dell’applicazione. Quando un assemblaggio è critico, la strada corretta è produrre un campione, verificarlo sul componente reale e poi procedere con la serie.
Quando scegliere FDM
La FDM è spesso la scelta più razionale se si deve validare velocemente un’idea, contenere il costo di un singolo pezzo o utilizzare materiali con caratteristiche precise. È indicata per mockup, prototipi dimensionali, maschere di controllo, attrezzature leggere, contenitori, ricambi non critici e parti di grandi dimensioni dove il volume SLS renderebbe il costo meno favorevole.
Ha un vantaggio operativo importante: consente iterazioni rapide. Se dopo il primo test occorre modificare una quota, irrobustire un attacco o spostare un foro, si interviene sul file e si ristampa. Per progettisti, studi tecnici e privati che stanno ancora definendo il componente, questa velocità vale quanto il prezzo.
La FDM è anche una scelta sensata quando la superficie dovrà essere lavorata o rifinita. Levigatura, stuccatura, verniciatura e assemblaggio possono trasformare un pezzo tecnico in un componente presentabile, purché il progetto tenga conto del tempo necessario alla post-produzione.
Quando scegliere SLS
La SLS entra in gioco quando la libertà geometrica e il comportamento del nylon fanno la differenza. È adatta a componenti complessi senza supporti, parti con sottosquadri, condotti interni, clip, cerniere integrate, gusci funzionali e piccole serie con più pezzi nello stesso ciclo produttivo.
È una soluzione interessante anche per ridurre il lavoro manuale legato alla rimozione dei supporti. Questo può fare la differenza su geometrie fitte o su serie di componenti dove segni e punti di contatto dei supporti sarebbero un problema estetico o funzionale.
Va però considerato l’intero flusso: stampa, raffreddamento, estrazione dalla polvere, depolverazione e finitura. Per un solo oggetto semplice e urgente, la SLS non è sempre più rapida né più economica. Per una serie di parti complesse, invece, il confronto cambia rapidamente.
Costi: guardare il costo utile, non solo il preventivo
Il prezzo della stampa 3D non dipende soltanto dal volume del modello. Pesano materiale, ore macchina, preparazione del file, supporti, quantità, finitura, urgenza e controlli richiesti. Con la FDM, un singolo pezzo semplice può essere molto conveniente. Con la SLS, il costo iniziale può sembrare superiore, ma la possibilità di riempire il volume di produzione con più componenti può migliorare il costo unitario nelle piccole serie.
C’è poi il costo nascosto della soluzione sbagliata. Un pezzo FDM scelto solo perché economico, ma che richiede troppe rimozioni di supporto o si rompe nella direzione di carico, non è un risparmio. Allo stesso modo, usare SLS per un distanziale semplice, grande e non sollecitato può essere un eccesso tecnico senza vantaggi reali.
Per questo servono informazioni concrete già nella richiesta: file 3D, quantità, funzione del pezzo, materiale desiderato se già definito, ambiente di utilizzo, eventuali quote critiche e data di consegna. Se il file non c’è, bastano anche uno schizzo quotato, una foto dell’oggetto da riprodurre o un campione fisico da analizzare.
La scelta giusta parte dall’uso finale
Il confronto FDM SLS è utile solo se porta a una decisione operativa. Per un prototipo da provare subito, una parte grande, un materiale specifico o una modifica frequente, la FDM è spesso la strada più diretta. Per geometrie complesse, nylon funzionale e piccole serie ottimizzate, la SLS può essere la risposta più efficace.
La differenza la fa il confronto sul pezzo reale, non la scheda tecnica letta in astratto. Portate funzione, carichi, quantità e finitura desiderata al tavolo: da lì si decide come produrlo bene. La roba che esce dal laboratorio deve essere a posto, punto.
Una risposta